


दृश्य: 0 लेखक: साइट संपादक प्रकाशन समय: 2026-07-31 उत्पत्ति: साइट


औद्योगिक द्रव प्रबंधन प्रणालियों में अविश्वसनीय जोड़ खतरनाक रिसाव का कारण बनते हैं। वे गंभीर अनियोजित डाउनटाइम का कारण बनते हैं और अत्यधिक महंगे उपचार प्रयासों की मांग करते हैं। समग्र संयंत्र सुरक्षा बनाए रखने के लिए इंजीनियर मजबूत पाइप एकीकरण पर बहुत अधिक भरोसा करते हैं। कठोर एसिड और क्षार के प्रति असाधारण प्रतिरोध के लिए पॉलीप्रोपाइलीन होमोपॉलीमर (पीपीएच) को रासायनिक प्रसंस्करण में अत्यधिक महत्व दिया जाता है। हालाँकि, सिस्टम की अंतिम अखंडता पूरी तरह से सॉकेट फ़्यूज़न प्रक्रिया पर निर्भर करती है। यह निर्मित फिटिंग की आयामी सटीकता पर भी बहुत अधिक निर्भर करता है। कमजोर जोड़ों के सटीक मूल कारणों का निदान करना पहला आवश्यक कदम है। इन कारणों में अनुचित थर्मल प्रोफाइल से लेकर घटिया फिटिंग विनिर्माण तक शामिल हैं। यह निदान आपको अत्यधिक विश्वसनीय पाइपिंग घटकों की सोर्सिंग के लिए एक मजबूत मूल्यांकन ढांचा स्थापित करने में मदद करता है। आपको ठीक-ठीक पता चल जाएगा कि ये संयुक्त विफलताएँ क्यों होती हैं और इनका शीघ्र पता कैसे लगाया जाए। हम व्यवस्थित रूप से यांत्रिक त्रुटियों, पर्यावरणीय कारकों और विक्रेता गुणवत्ता जांच का पता लगाएंगे। अंत तक, आप दृढ़ता से जान जाएंगे कि आपूर्तिकर्ताओं का मूल्यांकन कैसे करें और मानकीकृत, जोखिम-मुक्त रोलआउट को प्रभावी ढंग से लागू करें। इन छिपे हुए चरों को समझना यह सुनिश्चित करता है कि आपकी रासायनिक प्रणालियाँ दशकों तक सुचारू रूप से काम करती रहें।
अधिकांश संयुक्त विफलताएं हीटिंग समय में विचलन, अपर्याप्त सम्मिलन गहराई, या संलयन से पहले संदूषण के कारण होती हैं।
किसी दिए गए पीपीएच सॉकेट फ्यूजन कपलर में असंगत विनिर्माण सहनशीलता सही ऑपरेटर तकनीक के साथ भी विश्वसनीय वेल्डिंग को असंभव बना सकती है।
विक्रेता क्षमताओं का मूल्यांकन करने के लिए कच्चे माल की ट्रैसेबिलिटी (राल ग्रेड) की पुष्टि करना और आयामी मानकों (उदाहरण के लिए, डीआईएन/डीवीएस दिशानिर्देश) का सख्ती से पालन करना आवश्यक है।
बड़े पैमाने पर पाइपिंग रोलआउट में कार्यान्वयन जोखिमों को कम करने के लिए पर्यावरणीय नियंत्रण और उपकरण अंशांकन का मानकीकरण गैर-परक्राम्य है।
एक समझौता किया रासायनिक पाइपलाइन जोड़ केवल एक नियमित रखरखाव का मुद्दा नहीं है। यह गंभीर सुरक्षा खतरों और गंभीर पर्यावरणीय अनुपालन उल्लंघनों का प्रतिनिधित्व करता है। विनियामक निकाय विषाक्त रिसाव के लिए द्रव प्रबंधन प्रणालियों की सख्ती से निगरानी करते हैं। यहां तक कि एक छोटी सी बूंद भी तत्काल परिचालन रोक सकती है और भारी नियामक जुर्माना लगा सकती है। एक सफल संलयन प्रक्रिया से एक पूर्णतः अखंड संरचना प्राप्त होनी चाहिए। परिणामी वेल्ड पाइप जितना ही मजबूत होना चाहिए। आदर्श रूप से, इसे आसपास की सामग्री की तुलना में अधिक तन्य शक्ति प्रदर्शित करनी चाहिए। जब सही ढंग से निष्पादित किया जाता है, तो पाइपिंग प्रणाली 25 से 50 वर्ष की विश्वसनीय सेवा जीवन प्रदान करती है। यह आत्मविश्वास से बिना ख़राब हुए रेटेड दबाव और अत्यधिक आंतरिक तापमान का सामना करता है।
हालाँकि, सुविधा प्रबंधकों को एक असफल जोड़ की छिपी हुई, चक्रवृद्धि लागतों पर विचार करना चाहिए। एक विफल फ़्यूज़न कनेक्शन को फिर से काम करने के लिए संपूर्ण सिस्टम जल निकासी की आवश्यकता होती है। इससे पहले कि कोई भी रखरखाव टीम सुरक्षित रूप से हस्तक्षेप कर सके, आपको पूरी तरह से रासायनिक निष्प्रभावीकरण करना होगा। फिर तकनीशियनों ने आसन्न पाइप खंडों को पूरी तरह से काट दिया, जिससे व्यापक सामग्री अपशिष्ट उत्पन्न हुआ। यह श्रम-गहन प्रक्रिया मूल घटक की लागत को कई गुना बढ़ा देती है। आप अपनी रखरखाव टीम को अनावश्यक रासायनिक जोखिमों में डालते हुए मूल्यवान उत्पादन समय खो देते हैं। गुणवत्ता नियंत्रण के लिए एक सक्रिय दृष्टिकोण इन महंगे व्यवधानों को रोकता है। बेहतर घटकों में अग्रिम रूप से निवेश करने से आपके दीर्घकालिक रखरखाव का बोझ काफी कम हो जाता है।
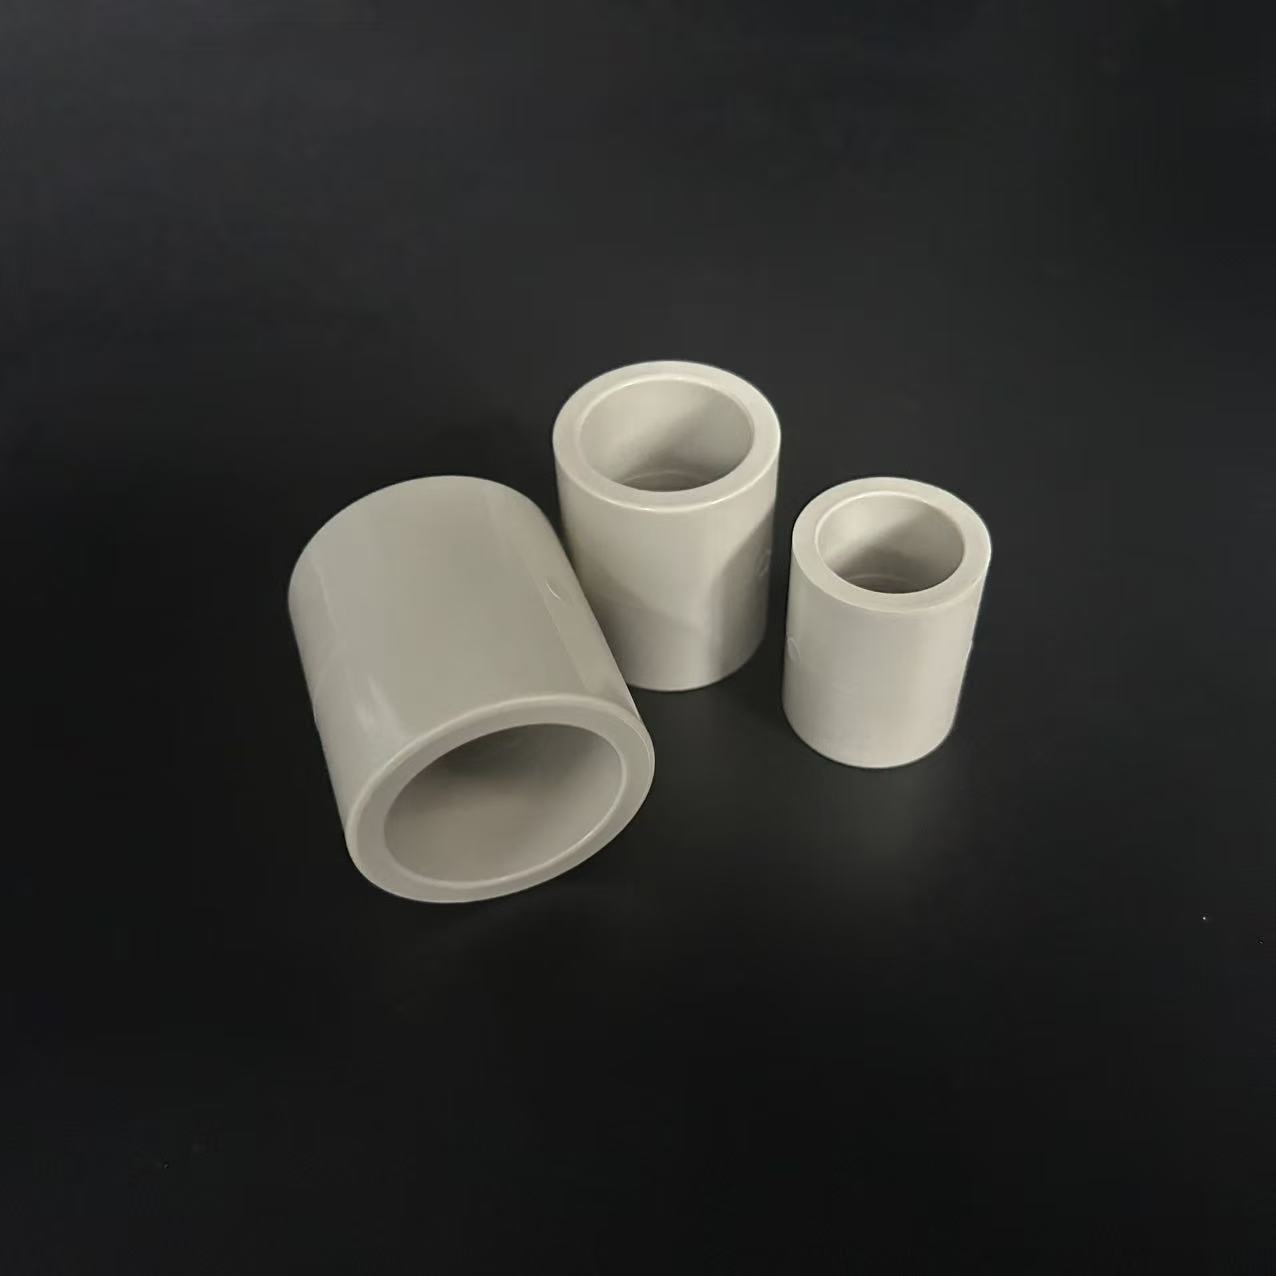
फ़्यूज़िंग ए पीपीएच सॉकेट फ्यूजन कपलर को सटीक थर्मल और मैकेनिकल परिशुद्धता की आवश्यकता होती है। जब जोड़ दबाव के कारण विफल हो जाते हैं, तो हम आमतौर पर समस्या को तीन प्राथमिक श्रेणियों में देखते हैं। इन विशिष्ट श्रेणियों को समझने से आपको भविष्य में पाइपलाइन लीक को सक्रिय रूप से रोकने में मदद मिलती है।
सटीक तापमान नियंत्रण आपके वेल्ड की अंतिम सफलता तय करता है। अपर्याप्त हीटिंग समय के कारण कोल्ड वेल्ड अक्सर होते हैं। कम हीटर प्लेट तापमान भी पॉलिमर को पर्याप्त रूप से पिघलाने में विफल रहता है। यह विफलता संपूर्ण संलयन क्षेत्र में आवश्यक आणविक उलझाव को रोकती है। उचित उलझाव के बिना, प्लास्टिक की सतहें एकजुट बंधन बनाने के बजाय बस अस्थायी रूप से एक साथ चिपक जाती हैं। इसके विपरीत, अत्यधिक गर्मी तेजी से पॉलिमर क्षरण का कारण बनती है। उच्च तापमान के लंबे समय तक संपर्क में रहने से आंतरिक पीपीएच राल संरचना नष्ट हो जाती है। यह गंभीर सामग्री भंगुरता का कारण बनता है और जोड़ की समग्र दबाव सहनशीलता को काफी कम कर देता है।
यहां तक कि पूरी तरह से कैलिब्रेटेड तापमान भी खराब यांत्रिक हैंडलिंग को ठीक नहीं कर सकता है। जल्दबाजी करने वाले तकनीशियनों के बीच अपर्याप्त प्रविष्टि गहराई एक लगातार फ़ील्ड गलती बनी हुई है। सटीक सॉकेट गहराई को चिह्नित करने और उस तक पहुंचने में विफलता एक हानिकारक आंतरिक अंतर छोड़ देती है। यह अनपेक्षित अंतराल आंतरिक द्रव अशांति और अत्यधिक स्थानीयकृत यांत्रिक तनाव बिंदु बनाता है। समय के साथ, द्रव दबाव इन तनाव बिंदुओं का शोषण करता है, जिससे अचानक टूटना होता है। सम्मिलन चरण के दौरान अत्यधिक बल एक और गंभीर त्रुटि है। जब ऑपरेटर भारी पाइप को एक मामूली कोण पर अंदर धकेलते हैं तो मिसलिग्न्मेंट आसानी से हो जाता है। डालने के दौरान पाइप को घुमाने से पिघला हुआ पदार्थ तेजी से कट जाता है। यह घुमा देने वाली क्रिया आंतरिक वेल्ड क्षेत्र को गंभीर रूप से प्रभावित करती है और छिपी हुई रिक्तियाँ पैदा करती है।
आपका तत्काल कार्य वातावरण सीधे अंतिम संयुक्त ताकत को प्रभावित करता है। नमी और वायुजनित कण अदृश्य, विनाशकारी बाधाओं के रूप में कार्य करते हैं। धूल, मशीन का तेल, या संक्षेपण भौतिक रूप से पाइप को सॉकेट से अवरुद्ध कर देता है। वे गर्म सतहों पर उचित आणविक संलयन को सीधे रोकते हैं। ऑक्सीकरण एक और छिपा हुआ लेकिन अत्यधिक सामान्य ख़तरा प्रस्तुत करता है। हीटिंग से पहले तकनीशियनों को पाइप के सिरों को ठीक से छीलना या चैम्बर करना चाहिए। ऐसा करने में विफल रहने पर पुरानी, यूवी-ऑक्सीकृत सतह परतें बरकरार रहती हैं। ये कठोर, ख़राब परतें फिटिंग के अंदर ताज़ा रेज़िन के साथ ठीक से फ़्यूज़ नहीं हो पाती हैं।
जब आप हाजिर हों सॉकेट फ़्यूज़न दोष , आपको तुरंत सही स्रोत की पहचान करनी चाहिए। फ़ील्ड में फ़ील्ड ऑपरेटरों और निर्माताओं के बीच आम आरोप-प्रत्यारोप से बहुमूल्य समय बर्बाद होता है। वास्तविक मूल कारण का आत्मविश्वासपूर्वक निदान करने के लिए हमें अत्यधिक वस्तुनिष्ठ मानदंडों की आवश्यकता है।
मानवीय त्रुटि आम तौर पर विशिष्ट, पठनीय दृश्य सुराग पीछे छोड़ जाती है। असमान दोहरे पिघले हुए छल्ले दृढ़ता से सम्मिलन के दौरान खराब मैनुअल हैंडलिंग का संकेत देते हैं। झुलसी, काली पड़ी सामग्री आमतौर पर अनकैलिब्रेटेड या खराब हीटिंग आयरन की ओर इशारा करती है। यदि हीटिंग तत्व पर पीटीएफई कोटिंग खराब हो जाती है, तो प्लास्टिक चिपक जाता है और जल जाता है। गलत संरेखित पाइप कुल्हाड़ियाँ उचित यांत्रिक पाइप क्लैंप की स्पष्ट कमी दिखाती हैं। आप अक्सर कठोर, मानकीकृत प्रशिक्षण कार्यक्रमों और बेहतर क्षेत्र पर्यवेक्षण के माध्यम से इन विशिष्ट मुद्दों को ठीक कर सकते हैं।
कभी-कभी, ऑपरेटर उत्कृष्ट प्रदर्शन करता है लेकिन जोड़ फिर भी अनिवार्य रूप से विफल हो जाता है। यदि मानकीकृत वेल्डिंग पैरामीटर लगातार स्पष्ट रूप से ढीले फिट उत्पन्न करते हैं, तो हार्डवेयर पर संदेह करें। मानक सम्मिलन के दौरान अत्यधिक पिघला हुआ पुश-आउट एक और प्रमुख खतरे का संकेत है। इन निराशाजनक मामलों में, का आंतरिक व्यास पीपीएच वेल्डिंग फिटिंग स्वीकार्य विनिर्माण सहनशीलता से बाहर होने की संभावना है। ओवलिटी के मुद्दे व्यावहारिक रूप से एक कमजोर, असमान संलयन क्षेत्र की गारंटी देते हैं। आउट-ऑफ़-राउंड कप्लर्स क्रिटिकल वार्मिंग चरण के दौरान समान गर्मी वितरण को पूरी तरह से रोकते हैं।
अपने फ़ील्ड तकनीशियनों को स्वचालित रूप से दोष देने से पहले, अपनी हार्डवेयर इन्वेंट्री की बारीकी से जांच करें। वर्तमान फिटिंग का सख्त, यादृच्छिक आयामी ऑडिट करें। आंतरिक व्यास को सटीक रूप से मापने के लिए उच्च परिशुद्धता वाले डिजिटल कैलीपर्स का उपयोग करें। इन मापों की तुलना सीधे निर्दिष्ट मानक आयाम अनुपात (एसडीआर) से करें। यह आवश्यक कदम यह सुनिश्चित करता है कि आप मूलभूत रूप से त्रुटिपूर्ण विक्रेता उत्पादों का उपयोग करने के लिए कुशल ऑपरेटरों को अनुचित रूप से दंडित न करें।
नीचे दी गई नैदानिक तुलना तालिका इस बात पर प्रकाश डालती है कि फ़ील्ड गलतियों और खराब विनिर्माण घटकों के बीच तुरंत अंतर कैसे किया जाए।
दोष सूचक |
संभावित मूल कारण |
अनुशंसित नैदानिक कार्रवाई |
|---|---|---|
झुलसे हुए या गहरे रंग के पिघले हुए मोती |
ऑपरेटर त्रुटि (गंभीर ओवरहीटिंग) |
हीटिंग आयरन थर्मोस्टेट की जांच करें और पूरी तरह से पुनः कैलिब्रेट करें। |
असममित या असंतुलित पिघले हुए छल्ले |
ऑपरेटर त्रुटि (पाइप गलत संरेखण) |
मैकेनिकल क्लैम्पिंग टूल्स के सख्त उपयोग को अनिवार्य करें। |
गर्म करने से पहले ढीलापन देखा गया |
विनिर्माण दोष (आईडी सहनशीलता) |
डिजिटल कैलीपर्स के साथ फिटिंग के आंतरिक व्यास को मापें। |
संपूर्ण परिधि में असमान तापन |
विनिर्माण दोष (अंडाकारता/आउट-ऑफ़-राउंड) |
सख्त एसडीआर दिशानिर्देशों के विरुद्ध पाइप और फिटिंग को गोलाई से बाहर की जाँच करें। |
झरझरा या बुलबुलेदार वेल्ड बनावट |
पर्यावरणीय त्रुटि (नमी की उपस्थिति) |
सुनिश्चित करें कि पाइप की सतहें पूरी तरह सूखी हैं और बारिश से सुरक्षित हैं। |
अत्यधिक सुरक्षित द्रव प्रबंधन प्रणाली का निर्माण प्रारंभिक खरीद चरण में शुरू होता है। एक विश्वसनीय का चयन पीपीएच पाइप कनेक्शन अविश्वसनीय रूप से सख्त मूल्यांकन मानकों की मांग करता है। आपको साधारण मूल्य टैग और आकर्षक मार्केटिंग दावों से कहीं आगे देखना चाहिए।
हमेशा सत्यापित करें कि आपका चुना हुआ विक्रेता सख्ती से 100% वर्जिन पीपीएच रेज़िन का उपयोग करता है। मिश्रित या भारी पुनर्चक्रित सामग्री पाइप के रासायनिक प्रतिरोध को गंभीर रूप से प्रभावित करती है। वे विनिर्माण बैच में बेतहाशा भिन्न पिघल प्रवाह सूचकांक (एमएफआई) पेश करते हैं। अप्रत्याशित एमएफआई आपके मानकीकृत, सावधानीपूर्वक गणना किए गए वेल्डिंग मापदंडों को पूरी तरह से अप्रभावी बना देता है। आपके द्वारा खरीदे जाने वाले प्रत्येक बैच के लिए पूर्ण सामग्री ट्रैसेबिलिटी प्रमाणपत्र की मांग करें।
विक्रेता की विशिष्ट इंजेक्शन मोल्डिंग क्षमताओं का बहुत सावधानी से आकलन करें। उच्च परिशुद्धता टूलींग प्रत्येक भाग में पूरी तरह से समान दीवार मोटाई सुनिश्चित करती है। उत्पादन के दौरान उचित शीतलन चक्र पोस्ट-मोल्ड वॉरपेज को रोकता है। यह सख्त आंतरिक और बाहरी व्यास सहनशीलता की गारंटी देता है। दोहराए जाने योग्य हस्तक्षेप फिट प्राप्त करने के लिए ये सटीक आयाम बिल्कुल महत्वपूर्ण हैं। ख़राब विनिर्माण परिशुद्धता सीधे तौर पर अप्रत्याशित, अत्यधिक तनावपूर्ण क्षेत्र स्थापनाओं में तब्दील हो जाती है।
पूरी तरह से पारदर्शी प्रदर्शन डेटा प्रदान करने वाले विशेष आपूर्तिकर्ताओं को शॉर्टलिस्ट करें। उन्हें अपने उत्पादों के लिए तुरंत विस्तृत दबाव और तापमान रेटिंग वक्र पेश करना चाहिए। इसके अलावा, उन्हें आधिकारिक अंतरराष्ट्रीय औद्योगिक मानकों का सख्ती से पालन करना चाहिए। आईएसओ 15494 औद्योगिक अनुप्रयोगों में प्लास्टिक के लिए एक उत्कृष्ट वैश्विक बेंचमार्क के रूप में कार्य करता है। जर्मन डीआईएन 8077/8078 और डीवीएस दिशानिर्देश भी अविश्वसनीय रूप से आधिकारिक विनिर्माण ढांचे प्रदान करते हैं।
विशाल, लार्ज-कैप निर्माण परियोजनाओं के लिए, कुछ अच्छे इंजीनियरिंग नमूने पर्याप्त नहीं हैं। निर्माता से व्यापक, ऐतिहासिक बैच परीक्षण डेटा का अनुरोध करें। एक सच्चा भरोसेमंद विक्रेता ख़ुशी-ख़ुशी व्यापक गुणवत्ता नियंत्रण दस्तावेज़ प्रदान करेगा। यह कागजी कार्रवाई निर्णायक रूप से हजारों ढली हुई इकाइयों में लगातार आयामी सटीकता साबित करती है। यह आपकी बढ़ती परियोजना मांगों के साथ-साथ गुणवत्ता बढ़ाने की उनकी परिचालन क्षमता को प्रदर्शित करता है।
यांत्रिक रूप से परिपूर्ण घटकों के साथ भी, बड़े पैमाने पर फ़ील्ड इंस्टॉलेशन के लिए सख्त परिचालन प्रशासन की आवश्यकता होती है। आपके दैनिक वर्कफ़्लो को मानकीकृत करने से साइट पर कार्यान्वयन जोखिम नाटकीय रूप से कम हो जाते हैं।
पाइप का आकार स्वाभाविक रूप से बढ़ने के कारण मैन्युअल जुड़ाव अत्यधिक जोखिम भरा हो जाता है। बड़े पाइप व्यास के लिए यांत्रिक क्लैंपिंग टूल का सख्त उपयोग अनिवार्य करें। आमतौर पर, 63 मिमी से बड़े किसी भी पाइप को संरचनात्मक रूप से यांत्रिक संरेखण सहायता की आवश्यकता होती है। मजबूत क्लैंप मैन्युअल प्रविष्टि दबाव के संबंध में प्राकृतिक मानवीय त्रुटि को पूरी तरह से समाप्त कर देते हैं। वे महत्वपूर्ण शीतलन चरण के दौरान सही, कठोर संरेखण भी बनाए रखते हैं।
आपको समझदारी से एक सख्त दैनिक कार्यान्वयन चेकलिस्ट विकसित और लागू करनी चाहिए। फ़ील्ड तकनीशियनों को किसी भी ताप अनुप्रयोग से पहले इन अनुक्रमिक चरणों का सावधानीपूर्वक पालन करना चाहिए:
गंभीर खरोंच या बचे हुए अवशेष के लिए टेफ्लॉन-लेपित हीटर प्लेटों का निरीक्षण करें।
समान बैठने की व्यवस्था सुनिश्चित करने के लिए विशेष कटर का उपयोग करके पाइप को बिल्कुल चौकोर काटें।
बाहरी यूवी ऑक्सीकरण को पूरी तरह से हटाने के लिए पाइप के सिरों को छीलें और धीरे से चैम्बर करें।
बॉन्डिंग सतहों को लिंट-फ्री कपड़े और शुद्ध आइसोप्रोपिल अल्कोहल से अच्छी तरह साफ करें।
उचित गहराई नापने का यंत्र का उपयोग करके पाइप के बाहरी हिस्से पर सटीक प्रविष्टि गहराई को स्पष्ट रूप से चिह्नित करें।
इस सख्त क्रमांकित दिनचर्या का पालन सच्चे आणविक उलझाव के लिए इष्टतम स्थितियों की गारंटी देता है।
फील्ड इंस्टॉलेशन लगातार कमजोर जोड़ों को अत्यधिक अप्रत्याशित मौसम के संपर्क में लाते हैं। आपको सभी बाहरी संलयन प्रक्रियाओं के दौरान पवन ढाल की दृढ़ता से आवश्यकता होनी चाहिए। कार्य स्थल पर सीधे सख्त परिवेश तापमान निगरानी प्रोटोकॉल लागू करें। पीपीएच संलयन मापदंडों को ठंड या अत्यधिक ठंडे तापमान में सक्रिय रूप से समायोजित किया जाना चाहिए। गंभीर ठंड में, महत्वपूर्ण संक्रमण चरण के दौरान समय से पहले सामग्री को ठंडा होने से रोकने के लिए आधिकारिक तौर पर संचालन रोक दिया जाता है।
ज्ञात विफलता दर के विरुद्ध अपने वर्तमान इंस्टॉलेशन लॉग का ऑडिट करके अपनी सुधार प्रक्रिया शुरू करें। सटीक रूप से पहचानें कि पाइपलाइन लीक विशिष्ट मौसम स्थितियों, बदलावों या कर्मचारियों से संबंधित है या नहीं। यदि उचित एसओपी का उपयोग करने के बावजूद महँगी विफलताएँ बनी रहती हैं, तो अपने हार्डवेयर पर बारीकी से नज़र डालें। अंतर्निहित समस्या को हल करने के लिए सख्त-सहिष्णुता कप्लर्स के लिए तुरंत एक औपचारिक विक्रेता मूल्यांकन शुरू करें।
पूरी तरह से विफलता-मुक्त पीपीएच सॉकेट फ़्यूज़न प्राप्त करने के लिए अत्यधिक सावधानीपूर्वक परिचालन संतुलन की आवश्यकता होती है। आपको समझदारी से कठोर क्षेत्र प्रथाओं को प्रीमियम, सटीक-निर्मित घटकों के साथ जोड़ना होगा। प्लांट इंजीनियरों और खरीद टीमों को रणनीतिक रूप से केवल सस्ती कच्ची फिटिंग खरीदने से आगे बढ़ना चाहिए। उन्हें आयामी स्थिरता, अंतर्निहित राल गुणवत्ता और दीर्घकालिक निर्माता विश्वसनीयता का पूरी तरह से मूल्यांकन करना चाहिए।
अपने द्रव प्रबंधन प्रणालियों को स्थायी रूप से सुरक्षित करने के लिए ये तत्काल, व्यावहारिक कार्रवाई करें:
63 मिमी व्यास से अधिक के सभी पाइपों के लिए अनिवार्य यांत्रिक क्लैंपिंग प्रोटोकॉल लागू करें।
सख्त, प्रलेखित आईएसओ 15494 अनुपालन के लिए अपनी वर्तमान पाइपलाइन फिटिंग सूची का ऑडिट करें।
सभी सक्रिय कार्य स्थलों पर अत्यधिक सख्त सफाई और गहराई-चिह्न जांच सूची लागू करें।
अपने वर्तमान फिटिंग आपूर्तिकर्ता से सीधे व्यापक कच्चे राल ट्रैसेबिलिटी दस्तावेजों का अनुरोध करें।
अपने इंस्टॉलेशन एसओपी और अपने फिटिंग सप्लायर दोनों को एक साथ सक्रिय रूप से ऑडिट करके, आप छिपे हुए विफलता चर को प्रभावी ढंग से समाप्त कर देते हैं। यह दोहरा-आयामी दृष्टिकोण आपके महत्वपूर्ण परिचालन प्रणालियों की दीर्घकालिक संरचनात्मक अखंडता को आत्मविश्वास से सुरक्षित करता है।
उत्तर: दृश्य निरीक्षण रक्षा की पहली पंक्ति है। संपूर्ण परिधि के चारों ओर एक समान, निरंतर डबल पिघले मोतियों की तलाश करें। अंतराल, असमान मनका आकार, या छिद्रपूर्ण बनावट अत्यधिक संभावित दोष का संकेत देते हैं। महत्वपूर्ण प्रणालियों के लिए, अल्ट्रासाउंड जैसे गैर-विनाशकारी परीक्षण (एनडीटी) को नियोजित किया जा सकता है।
उत्तर: नहीं। एक बार जब सॉकेट फ़्यूज़न जोड़ ठंडा हो जाता है और ठीक से जुड़ने में विफल हो जाता है, तो इसे दोबारा गर्म या पैच नहीं किया जा सकता है। दोषपूर्ण अनुभाग को पूरी तरह से काट दिया जाना चाहिए, और एक नया पीपीएच सॉकेट फ़्यूज़न कपलर स्थापित किया जाना चाहिए।
उत्तर: रंग स्वयं संलयन को प्रभावित नहीं करता है, बशर्ते कि दोनों घटक मेल खाते पिघल प्रवाह सूचकांक (एमएफआई) के साथ संगत पीपीएच रेजिन से बने हों। हालाँकि, अनुकूलता की पुष्टि किए बिना विभिन्न ब्रांडों या सामग्री ग्रेडों को मिलाने से आणविक अस्वीकृति और संयुक्त विफलता हो सकती है।


